


Hartmetall-CNC-Wendeschneidplatten sind die allgemeine Bezeichnung für auswechselbare Dreheinsätze, die die Hauptwerkzeuge in der modernen Metallbearbeitung sind und weit verbreitet beim Drehen, Fräsen, Schneiden von Nuten und Gewindebearbeitung usw. eingesetzt werden. Entsprechend ihrer Struktur werden sie in vier Kategorien unterteilt: Integraltyp, Wendeplattentyp (einschließlich geschweißter Typ und Spannzangentyp), stoßdämpfender Typ und Spezialtypen. Unter diesen umfasst der Spannzangentyp nicht-drehende und drehende Typen. In Bezug auf das Material werden hauptsächlich beschichtete Einsätze, Metallkeramikeinsätze und Hartlegierungseinsätze verwendet, die eine hohe Verschleißfestigkeit und einen hohen Wirkungsgrad aufweisen. Die Verarbeitungseffizienz ist mehr als viermal höher als bei herkömmlichen Schweißeinsätzen.

Mit der Weiterentwicklung der Beschichtungstechnologie wurden die Verschleißfestigkeit und die Hochtemperaturbeständigkeit von CNC-Sägeblättern kontinuierlich verbessert, wodurch die Verarbeitungseffizienz erheblich gesteigert und die Produktionskosten gesenkt wurden. Zu den Verschleißmechanismen gehören abrasiver Verschleiß, adhäsiver Verschleiß, Diffusionsverschleiß und chemischer Verschleiß: Die beiden ersteren werden durch das Kratzen harter Partikel und die Adsorption des Materials auf atomarer Ebene verursacht; Bei den beiden letzteren handelt es sich um die Diffusion von Hochtemperaturelementen und um chemische Reaktionen des Schneidmediums. Schneidwerkzeuge aus Schnellarbeitsstahl sind aufgrund der Begrenzung ihrer Phasenübergangstemperatur anfällig für Phasenwechselverschleiß, was zu einer Abnahme der Härte führt. Das Modell der CNC-Sägeblätter folgt dem internationalen ISO-Standard und definiert Parameter wie Klingenform, Freiwinkel, Art der Span-Bruchnut usw. durch 11-stellige Codes und verwendet präzise Formeln zur Berechnung der Schnittgeschwindigkeit und der Gewindeverarbeitungsparameter.

Einstufung
Es gibt zahlreiche Arten von CNC-Schneideinsätzen, die weit verbreitet sind. Sie können in die folgenden Kategorien eingeteilt werden:
CNC-Schneideinsätze können aufgrund ihrer geometrischen Formen in verschiedene Konfigurationen unterteilt werden, z. B. quadratische, kreisförmige, achteckige, rhombische, dreieckige und gebogene Formen. Sie können auch nach der Verteilung der Schneidkante als einschneidige oder zweischneidige Wendeschneidplatten klassifiziert werden.
Integraler Typ:Hergestellt durch Schleifen eines einzelnen Stücks Material. Während des Gebrauchs kann das Schneidteil je nach Verwendungszweck in die gewünschte Form geschliffen werden.
Verbundtyp:Es ist in geschweißte Ausführung und Spannzangenausführung unterteilt. Der Spannzangentyp kann basierend auf den unterschiedlichen Strukturen des Werkzeugkörpers weiter in nicht-umkehrbare und umkehrbare Typen klassifiziert werden. Moderne Wendeschneideinsätze vom Spannzangentyp haben unterschiedliche Designs, wie zum Beispiel den doppelseitigen fünfeckigen POMG-Schneideinsatz mit zehn Schneidkanten; der Q6-MNMG ist ein nach innen konkaver, gleichseitiger sechseckiger Schneideinsatz; und der Q3-MCMT-Schneideinsatz weist eine positive Winkelstruktur auf.
Art der Stoßdämpfung:Wenn das Verhältnis der Arbeitsarmlänge zum Durchmesser des Schneidwerkzeugs größer als 4 ist, wird eine spezielle Struktur des Werkzeugs übernommen, um die Vibration des Werkzeugs zu reduzieren und die Bearbeitungsgenauigkeit zu verbessern. Es wird hauptsächlich zum Bohren verwendet.
Interne Kühlart:Das Schneidkühlmittel des Werkzeugs wird über die Hauptspindel oder den Werkzeughalter auf den inneren Teil des Werkzeugkörpers übertragen und durch die Sprühlöcher auf die Schneidkante gesprüht.
Sondertypen:Einschließlich starker Klemmung, umkehrbarem Gewindeschneiden und Verbundwerkzeugen usw. CNC-Schneidwerkzeuge verwenden hauptsächlich umkehrbare Schneideinsätze vom Typ Spannzange-.
Material- und Fertigungstechnologie
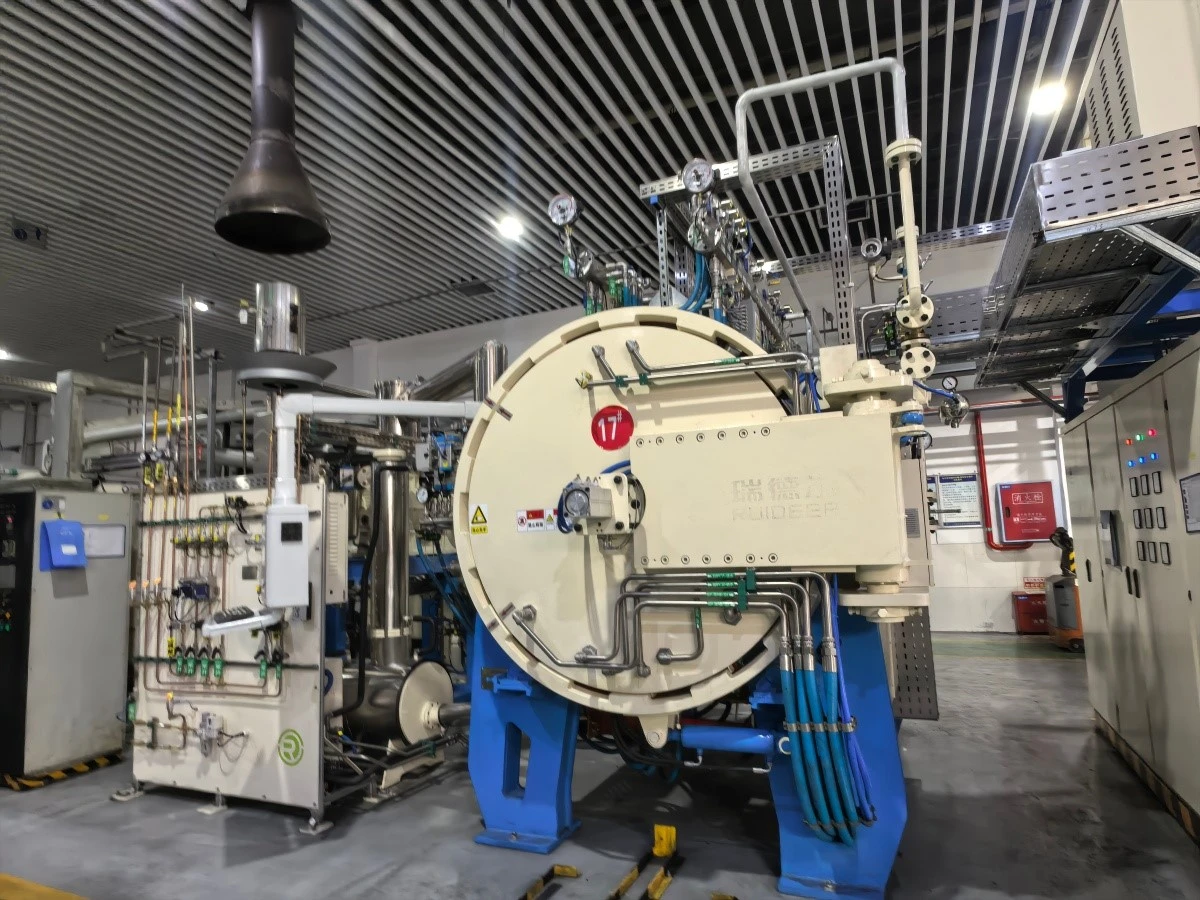
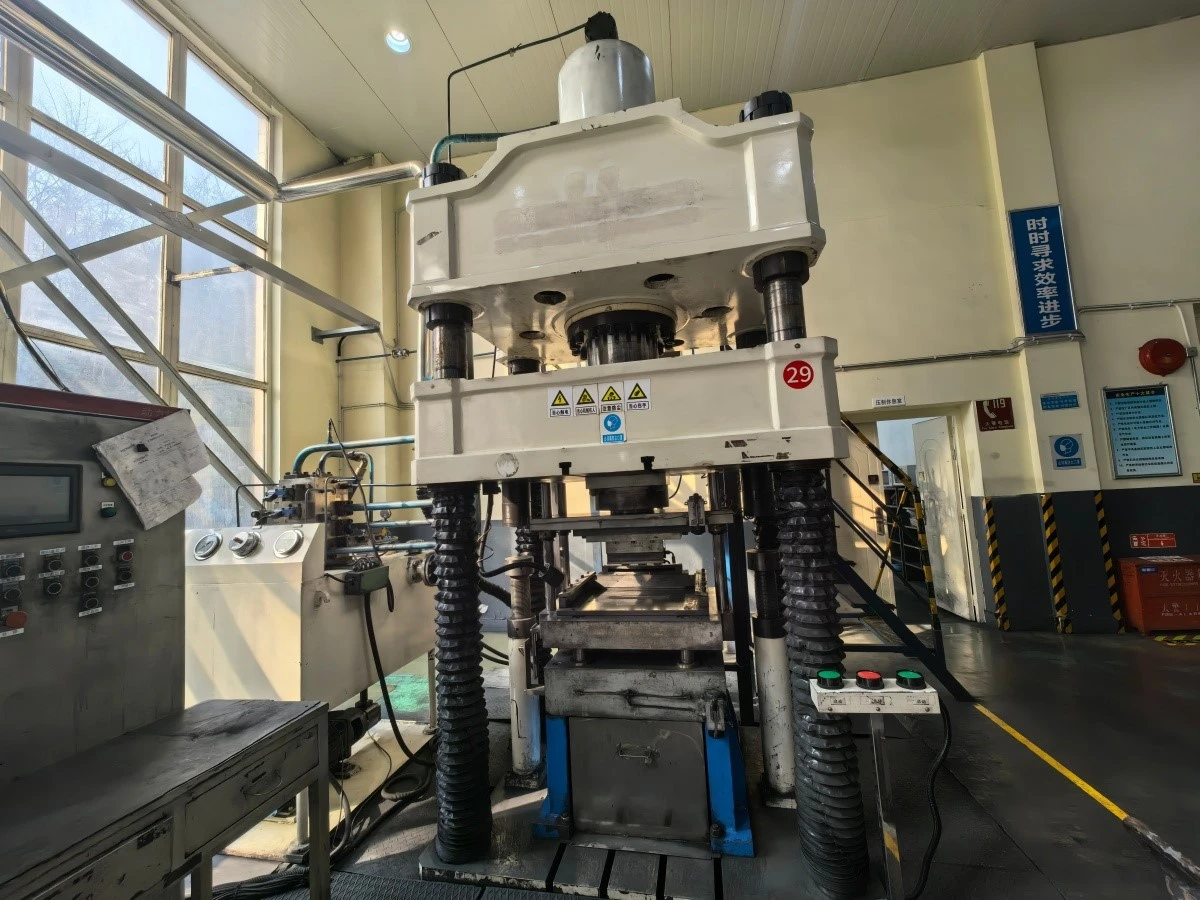
Die CNC-Klingen aus Hartlegierung werden durch Pulvermetallurgie-Technologie unter Verwendung von Kobalt als Bindemittel hergestellt. Sie verfügen über eine hohe Härte, Verschleißfestigkeit und Hochtemperaturbeständigkeit und eignen sich für die Verarbeitung verschiedener Stähle, Gusseisen, Metalle usw. Der Herstellungsprozess umfasst typischerweise die Pulvervorbereitung, das Pressen und Formen sowie das Hochtemperatursintern bei Temperaturen im Bereich von 1300 bis 1700 Grad.
Die Keramikklingen bestehen aus völlig nicht{0}metallischen Materialien mit höherer Härte und größerer Sprödigkeit und verfügen über eine bessere Hitzebeständigkeit und Verschleißfestigkeit, wodurch sie für die Hochgeschwindigkeitsbearbeitung der meisten Stähle und Gusseisen geeignet sind. Der Herstellungsprozess ähnelt dem von Hartlegierungen und umfasst Pulvervorbereitung, Pressen und Formen, Sintern und Nachbearbeitung.
Zu den ultraharten Materialien gehören hauptsächlich kubisches Bornitrid und polykristalliner Diamant. Sie werden unter extrem-hohen Druck- und-Temperaturbedingungen hergestellt. Klingen aus kubischem Bornitrid werden typischerweise für die Bearbeitung sehr harter Stähle oder Gusseisen verwendet, während Scheiben aus polykristallinem Diamant für die Bearbeitung von Nicht-Eisenmetallen, nicht-metallischen Materialien usw. verwendet werden.
Die gesinterten Klingen erfordern in der Regel Nachbearbeitungsverfahren wie Schleifen, Polieren, Sandstrahlen und Beschichten.

Geometrische Formen und Designentwicklung
Die austauschbaren Einsätze haben sich von einfachen Konfigurationen zu hochkomplexen dreidimensionalen Formen durch innovative geometrische Topologie weiterentwickelt und ermöglichen eine Kostenkontrolle bei gleichzeitiger Regulierung der Schneidmechanik, um die Verarbeitungseffizienz und -genauigkeit zu verbessern. Beim modernen Wendeschneidplattendesign wurde die traditionelle eckige, ebene Struktur weitgehend durch glatte dreidimensionale Oberflächen ersetzt, mit dem Ziel, die Konfiguration der Schneidgeometrie zu optimieren, um ein Gleichgewicht zwischen Spankontrolle und Spanbruch zu erreichen, den Bearbeitungsanpassungsbereich zu erweitern und die Ausnutzungsrate des Schneidmaterials zu verbessern.
Das Konzept, austauschbare Wendeschneidplatten aus Hartlegierung mechanisch auf den Werkzeugkörper zu klemmen, um ein zusammengesetztes Schneidwerkzeug zu bilden, wurde erstmals in den späten 1950er Jahren angewendet.
POMG ist eine doppelseitige fünfeckige Wendeschneidplatte aus Hartlegierung, deren fünfeckige Struktur und austauschbares Design zehn austauschbare Schneidkanten bietet. Das seitliche Design ermöglicht das Einspannen des Einsatzes in einer V-förmigen Werkzeugnut und trägt so zur Verbesserung der Steifigkeit bei. Dieses Wendeschneidplattendesign wird für zwei unterschiedliche Schneidwinkel von Werkzeugen verwendet: 55 Grad für die Schruppbearbeitung bis zum Halbschlichten und 14,5 Grad für das Hochvorschubdrehen. Der Klingenwinkel weist ein kreisbogenförmiges Übergangsdesign auf und ist mit einer Endbearbeitungsebene ausgestattet, um die Oberflächenrauheit zu verbessern.

Die Q6-MNMG-Wendeschneidplatte von ISCAR verfügt über ein nach innen konkaves, gleichseitiges Sechskantdesign, das sich für multidirektionales Drehen, Profilieren und Stirnflächendrehen eignet und für die Schruppbearbeitung unter hoher Belastung geeignet ist. Der Einsatz verfügt über drei Positionierungsrippen auf der Vorder- und Rückseite, die mit den entsprechenden Nuten am Boden der Werkzeugnut zusammenwirken, um die Stabilität beim multidirektionalen Drehen zu gewährleisten.
Der Q3-MCMT-Einsatz weist eine positive Winkelstruktur mit einer geneigten Seite und einer unteren Größe auf, die kleiner als die obere ist. Im Vergleich zur Kontur mit negativem Winkel der doppelseitigen Wendeschneidplatte bietet die Konfiguration von Q3 einen positiveren Spanwinkel für den Schneidwinkel, der während des Schneidvorgangs glatter und stabiler ist und eine bessere Zugänglichkeit für die Bearbeitung schwer zugänglicher Bereiche bietet.
Auch das Design des Werkzeugkörpers wird weiterhin innovativ gestaltet, beispielsweise bei den Drehwerkzeugen der CER-M-TURN-Serie von ISCAR, die mit einem Werkzeugkörper ausgestattet sind, der sich an verschiedene austauschbare Werkzeughaltermodule anpassen lässt und für den Einbau von Hartlegierungs-, Keramik-, kubischen Bornitrid- oder polykristallinen Diamanteinsätzen verwendet wird. Der Werkzeugkörper verfügt über einen richtungsverstellbaren Hochdruck-Kühlmittelauslass und einen verbesserten Klemmmechanismus, um zu verhindern, dass sich spröde Einsätze drehen oder reißen.

Regeln zur Modellbenennung
Das Modell einer CNC-Klinge besteht in der Regel aus 10 Ziffern.
Die ersten vier Buchstaben stehen für die Klingenform, den Freiwinkel, den Präzisionsgrad sowie die Vorderkantenoberfläche und den Typ der Mittelbohrung. Beispielsweise steht D für eine rhombische Klinge mit 55 Grad, N für einen Freiwinkel von 0 Grad, M für die Präzisionsstufe und G für die Vorderkantenoberfläche und den Typ der Mittelbohrung.
Die letzten sechs Ziffern sind in drei Gruppen unterteilt, die nacheinander die Schneidkantenlänge, die Klingendicke und den Spitzenbogenradius darstellen. Der Buchstabe am Ende des Modells gibt das Klingenmaterial an. Beispielsweise steht P für allgemeinen Stahl, M für Edelstahl, K für Gusseisen, N für Aluminium oder Nichteisenmetalle, S für hitzebeständige Legierung oder Titanlegierung und H für Materialien mit hoher Härte.
Diese Benennungsregel folgt dem internationalen ISO-Standard.

Hauptursachen für Verschleiß
Der Verschleiß der CNC-Werkzeugklinge wird durch abrasiven Verschleiß verursacht, bei dem einige winzige harte Partikel (wie Karbide, Oxide usw.) und Verunreinigungen (wie Sandkörner, Oxidschuppen usw.) sowie anhaftende Spanfragmente usw. auf die Oberfläche der CNC-Werkzeugklinge gekratzt werden, wodurch Rillen entstehen, was zu mechanischem Verschleiß führt. Bei Schnellarbeitsstahlwerkzeugen mit niedriger Schnittgeschwindigkeit und niedriger Schnitttemperatur (wie Reibahlen, Gewindebohrer, Bohrer usw.) ist dies die Hauptursache für Verschleiß.
Bindungsverschleiß tritt auf, wenn der normale Druck und die Schnitttemperatur zwischen der hinteren Schnittfläche der CNC-Werkzeugklinge und der Werkstückoberfläche sowie zwischen der vorderen Schnittfläche der CNC-Werkzeugklinge und dem Span zu neuem Oberflächenkontakt führen. Wenn die Kontaktfläche den Atomabstand erreicht, kommt es zur Adsorptionsbindung. Die Klebepunkte scheren und reißen das Werkstück oder den Span nach und nach ab, was zu einem Klebeverschleiß auf der Oberfläche der CNC-Werkzeugklinge führt. Bindungsverschleiß ist einer der Hauptgründe für den Verschleiß harter Legierungen beim Schneiden mit mittleren bis niedrigen Schnittgeschwindigkeiten.

Diffusionsverschleiß tritt bei hohen Temperaturen und hohem Druck auf, wobei bestimmte chemische Elemente im CNC-Werkzeugklingenmaterial und im Werkstückmaterial im festen Zustand gegenseitig diffundieren, d. Dabei handelt es sich um Diffusionsverschleiß, der eine der Hauptursachen für den Verschleiß von Werkzeugen aus Hartlegierungen bei hohen Temperaturen (800–900 Grad) beim Schneiden darstellt.
Im Allgemeinen ist die Diffusionsgeschwindigkeit von W und Co schneller als die von Ti und Ta, sodass die Hochtemperatur-Schneidleistung von Hartlegierungen vom Typ YT- besser ist als die von Hartlegierungen vom Typ YG-. Phasenumwandlungsverschleiß tritt beim Schneiden mit Schnellarbeitsstahlwerkzeugen auf. Wenn die Schnitttemperatur die Phasenumwandlungstemperatur (550 {6}}600 Grad überschreitet), verändert sich die Mikrostruktur der CNC-Werkzeugklinge, was zu einer Abnahme der Härte und beschleunigtem Verschleiß führt. Daher ist Phasenumwandlungsverschleiß einer der Hauptgründe für den Verschleiß von CNC-Werkzeugklingen aus Schnellarbeitsstahl. Chemischer Verschleiß tritt bei einer bestimmten Temperatur auf, bei der das Medium um den Schneidbereich, wie z. B. Luft und Schneidflüssigkeit, eine chemische Reaktion mit dem Werkzeugmaterial eingeht und lockere und zerbrechliche Verbindungen bildet. Diese Verbindungen werden durch den Schnitt und das Werkstück leicht abgerieben und entfernt, was zu Verschleiß an der CNC-Werkzeugklinge führt.

Wolfram-Hartmetallsorte

Heiße Produkte
Unternehmensinformationen
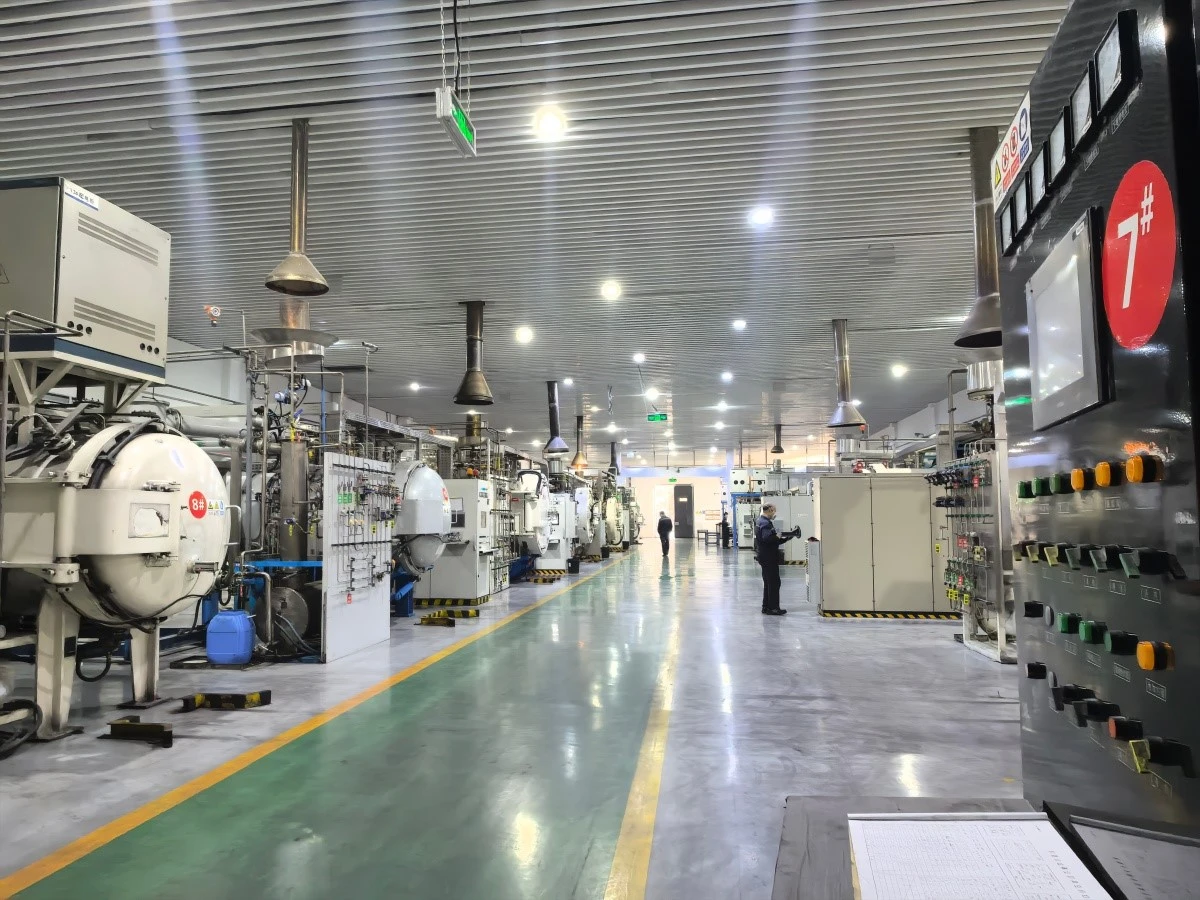
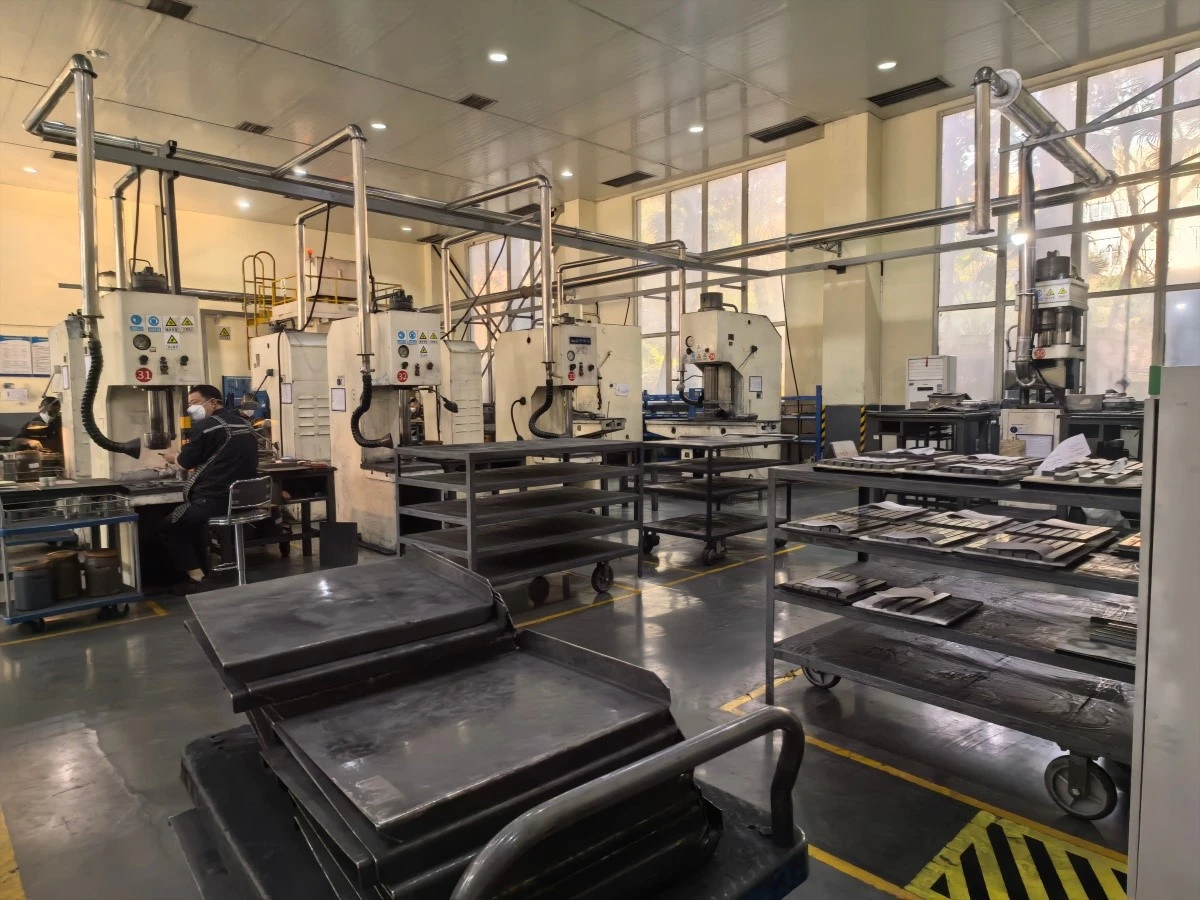
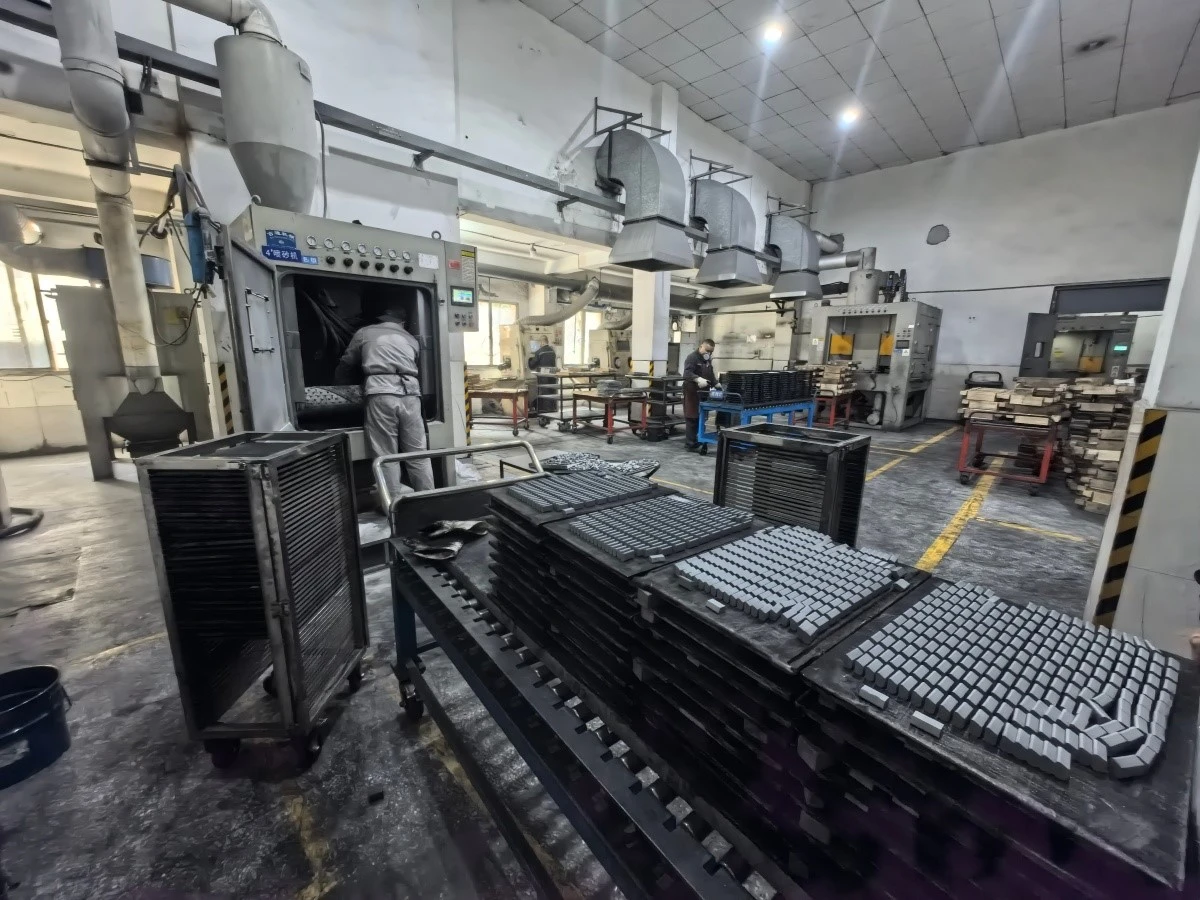
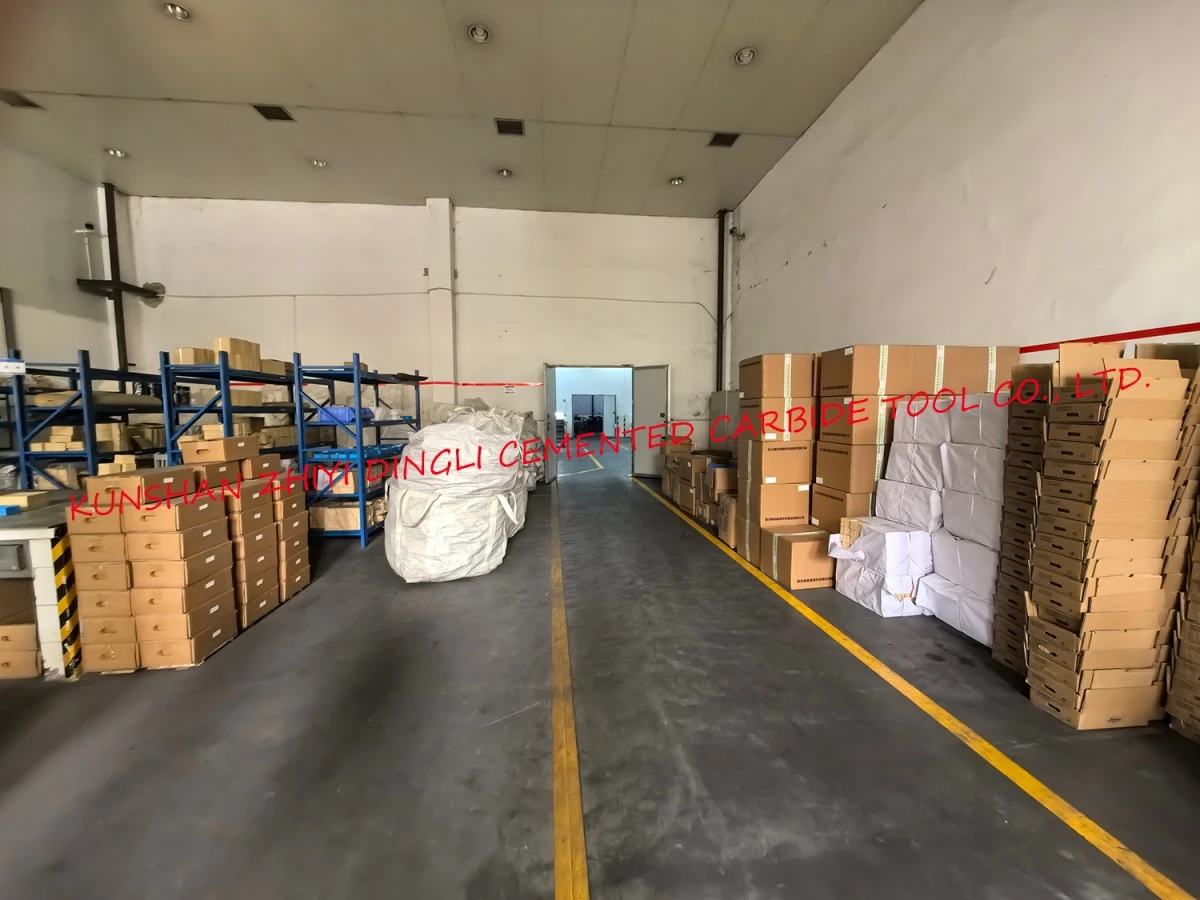
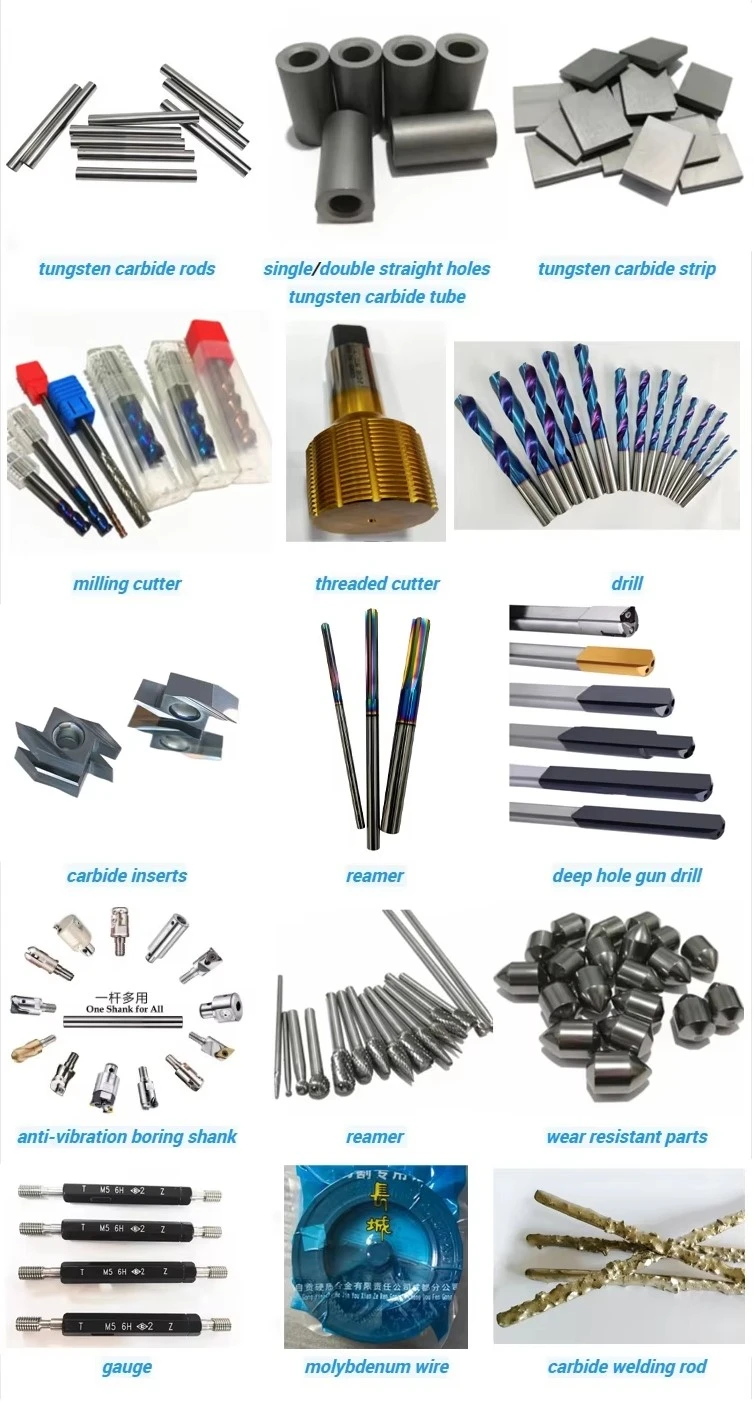
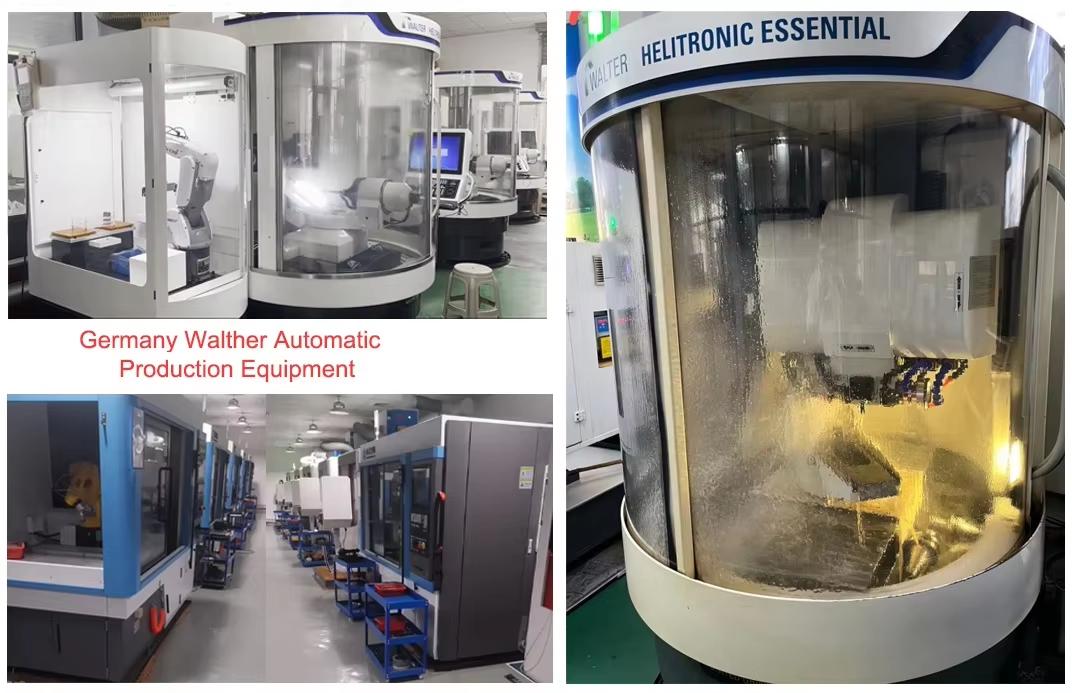
Kunshan Zhiyi Dingli Cemented Carbide Tool Co., Ltd. ist ein vertrauenswürdiger Hersteller von Hartmetall-CNC-Einsätzen (austauschbaren Dreheinsätzen) für moderne Zerspanungsvorgänge. Unsere Wendeschneidplatten werden häufig beim Drehen, Fräsen, Einstechen und Gewindebearbeiten eingesetzt und werden in gepresster, geschliffener und Spanbrecherausführung hergestellt, um den unterschiedlichen Bearbeitungsanforderungen gerecht zu werden. Unsere Wendeschneidplatten werden aus erstklassigen Wolframkarbidsorten mit präziser Kantenvorbereitung hergestellt und bieten hervorragende Schneidleistung, lange Standzeit und gleichbleibende Qualität bei einer Vielzahl von Materialien und Anwendungen.
Unsere Fabrik produziert Hartmetall-CNC-Einsätze in über 300 Standardtypen, darunter Dreh-, Fräs-, Nut- und Gewindeeinsätze in gepresster, geschliffener und Spanbrecherausführung. Mit fortschrittlichen Möglichkeiten des Pulverpressens, Sinterns und Präzisionsschleifens erreichen wir eine gleichbleibende Kantenqualität und Maßhaltigkeit. Die monatliche Produktionskapazität übersteigt 200.000 Teile und beliefert Maschinenwerkstätten und Werkzeughändler weltweit.
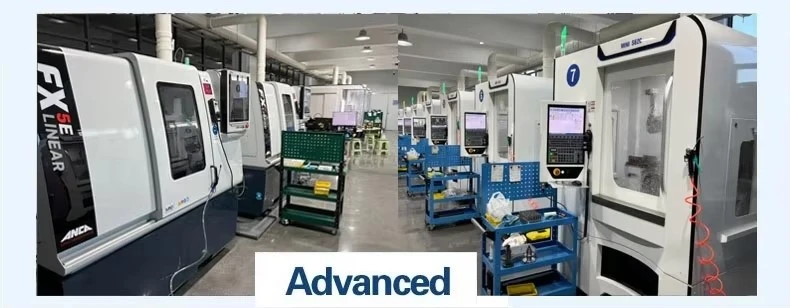


Prüfmaschine

Produktionsflussdiagramm

Verpackung und Lieferung
Verpackung
1>Legen Sie die in einer Plastiktüte oder einem Plastikkoffer verpackten Waren in eine Holzkiste/einen Karton/eine Eisenkiste usw.
2>Andere Verpackungen werden je nach Bedarf akzeptiert.


FAQ
F1: Welche Arten von CNC-Einsätzen produzieren Sie?
A1: Wir produzieren Wendeschneidplatten zum Drehen, Fräsen, Einstechen und Gewindeschneiden in gepresster, geschliffener und Spanbrecherausführung.
F2: Welche Beschichtungsoptionen sind verfügbar?
A2: Wir bieten unbeschichtete und beschichtete Sorten einschließlich TiN-, TiAlN- und AlCrN-Beschichtungen für verschiedene Materialien und Anwendungen an.
F3: Was ist die typische Vorlaufzeit?
A3: Standardtypen werden innerhalb von 7–10 Werktagen versendet; Sondergüten benötigen 15-25 Werktage.
Über Farbfehler
Bei den Produktbildern handelt es sich ausschließlich um physische Fotografien. Aufgrund der Aufnahmetechnologie, des Lichts, der Anzeigeparameter usw. kann es zu Unterschieden zwischen den empfangenen physischen Objekten und den Fotos kommen. Bitte beachten Sie die physischen.
Frachteingang
Alle unsere Produkte durchlaufen vor dem Versand eine strenge Prüfung und Zählung. Bitte prüfen Sie die Ware bei Erhalt persönlich.
Bitte verweigern Sie die Unterschrift und kontaktieren Sie uns, wenn Sie feststellen, dass die CTN-Nummer und das Modell falsch sind oder das Produkt beim Transport beschädigt wurde.
Beliebte label: CNC-Hartmetalleinsätze, China CNC-Hartmetalleinsätze Hersteller, Lieferanten, Fabrik, Hartmetall-Schneideinsätze, Hartmetall-Schweißeinsätze, CNC-Hartmetalleinsätze, Maschinenklemmen, Ventilsitzfräser


